


Алексей Иванов
Старший инженер по ремонту кузова и выхлопных систем
Введение: Холодная сварка как инженерное решение в ремонте автомобиля
Холодная сварка (металлополимерный композит) — это высокотехнологичный материал, который часто подвергается неверной интерпретации. В среде автолюбителей бытует мнение, что это либо «волшебная таблетка», заменяющая аргонодуговую сварку, либо некачественная эпоксидная смола, не способная выдержать даже минимальных нагрузок. Однако, если отбросить маркетинг и опираться на технические спецификации, холодная сварка является незаменимым инструментом для быстрого локального ремонта, когда доступ к узлу ограничен или применение открытого огня невозможно.
С точки зрения химии и физики, современный состав — это двухкомпонентная эпоксидная смола, усиленная металлическим наполнителем (порошковой сталью, алюминием или медью). В отличие от обычных клеев, которые держатся исключительно за счет поверхностной адгезии (прилипания), металлополимер после смешивания компонентов и отверждения вбирает в себя свойства как металла, так и полимера. Он способен выдерживать значительные механические нагрузки, вибрации и перепады температур, что делает его критически важным для ремонта выхлопных систем, элементов подвески и корпуса двигателя.
Наше руководство опирается не на субъективные отзывы, а на принципы физической адгезии и химического отверждения. Мы детально разберем, как правильно выбрать состав под конкретную задачу (термостойкость, бензостойкость или универсальность), почему подготовка поверхности является 90% успеха ремонта и какие технические характеристики (прочность на разрыв, предел текучести) должны быть у качественного продукта. Мы исключим маркетинговую воду и сосредоточимся на инженерных нюансах, которые используют профессионалы в кузовном и моторном ремонте.
Содержание
- Введение
- Что такое холодная сварка и её основные виды
- Классификация составов по назначению
- Преимущества и недостатки перед пайкой, герметиками и обычной сваркой
- Меры безопасности: Токсичность, вентиляция и СИЗ
- Подготовка поверхности: Ключ к надежности (очистка, обезжиривание)
- Пошаговая инструкция: Как правильно нанести и зафиксировать состав
- Технические характеристики и время отверждения
- Применение: Ремонт глушителя, радиатора и блока двигателя
- Хранение состава и срок годности после смешивания
- Когда холодная сварка не подойдет
- Часто задаваемые вопросы
- Заключение
Что такое холодная сварка и её основные виды
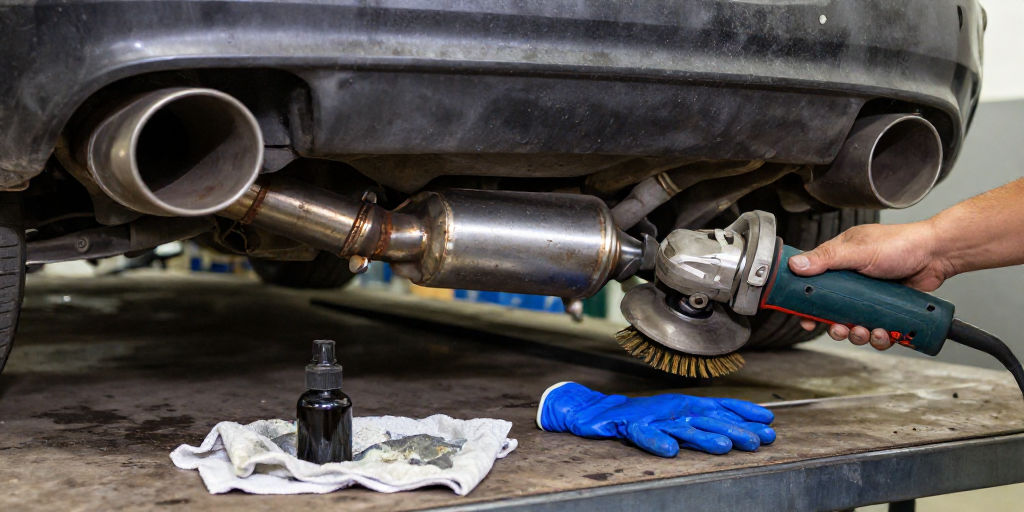
Холодная сварка — это не процесс сварки в привычном понимании (сплавление металлов), а процесс полимеризации (отверждения) сложного состава. При смешивании двух компонентов происходит экзотермическая реакция, в результате которой материал переходит из пластичного состояния в твердое, монолитное и химически стойкое.
Классификация составов по назначению
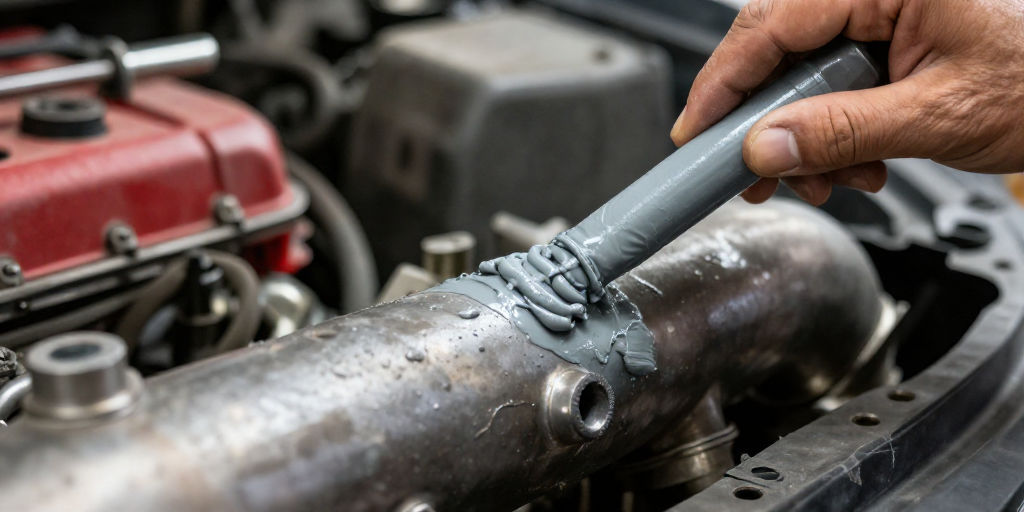
Для ремонта автомобиля недостаточно просто купить тюбик с этикеткой «Металл». Разные узлы работают в экстремально разных условиях. Ошибочный выбор типа сварки приведет к тому, что ремонт встанет за пару дней.
- Универсальная холодная сварка (Metal General). Базовая формула на основе эпоксидных смол. Обладает средней термостойкостью (до 120–130 °C) и высокой адгезией к большинству материалов. Идеально подходит для ремонта корпуса воздушного фильтра, деталей салона, подкрылков, элементов тормозной системы (суппортов) и радиаторов (при условии, что температура антифриза не превышает критических значений). Не предназначена для прямых контактов с выхлопными газами или топливом.
- Термостойкая сварка (High-Temp / Exhast). Специализированный состав, содержащий тугоплавкие наполнители и модификаторы. Выдерживает длительные температуры до 260 °C, а кратковременные пики (например, от искр или локального перегрева) достигают 1300–1500 °C. Создана исключительно для выхлопных систем: глушителей, коллекторов (пауков), труб и датчиков кислорода (лямбда-зондов). Термостойкую сварку рекомендуется использовать в местах с высоким нагревом — ее главная фишка — сохранение эластичности при нагреве, чтобы шов не лопнул от расширения металла.
- Бензостойкая сварка (Fuel Tank). Содержит химически инертные наполнители, устойчивые к агрессивному воздействию углеводородов, масел и антифризов. Обычная эпоксидка под воздействием бензина со временем может начать «течь» или растворяться. Составы для топливных баков, масляных поддонов и гидроаккумуляторов имеют специальную маркировку. Они создают герметичный барьер, не вступая в реакцию с топливом.
- Сварка для пластика (Plastic). Адаптирована для работы с полипропиленом, ABS и другими видами автомобильных пластиков. Часто содержит специальные бонды (адгезивы), позволяющие ей «схватываться» с гладкими полимерными поверхностями, которые обычные металлоклей не возьмут. Применяется для ремонта бамперов, рассеивателей фар и элементов обшивки.
Преимущества и недостатки перед пайкой, герметиками и обычной сваркой
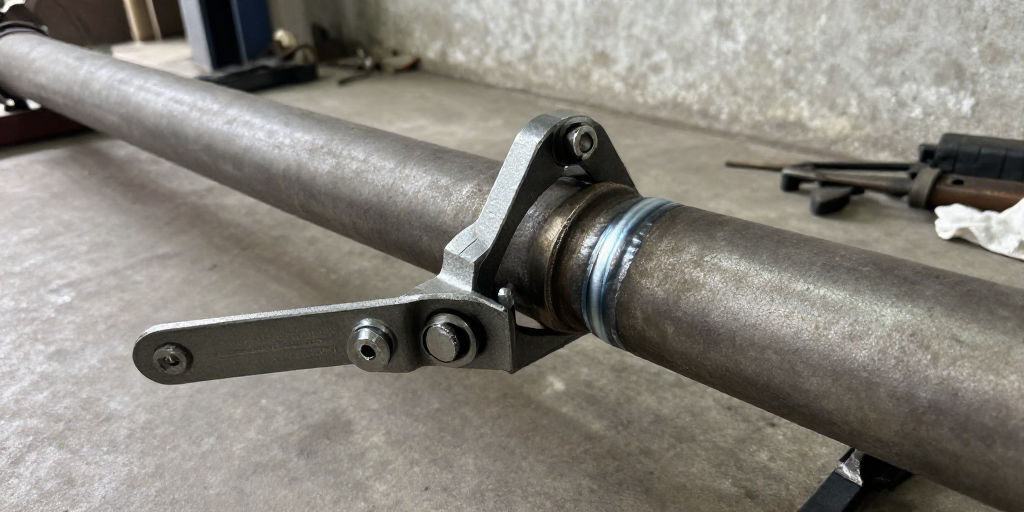
Чтобы объективно оценить эффективность холодной сварки, необходимо сравнить ее с альтернативными методами ремонта. У каждого метода есть свои границы применимости.
| Параметр | Холодная сварка | Пайка/Сварка | Герметик (Жидкая металл) | Классический клей |
|---|---|---|---|---|
| Прочность шва | Высокая (до 16–20 МПа, как сталь) | Максимальная (сплавление) | Низкая/Средняя | Низкая (зависит от типа) |
| Термостойкость | До 260 °C (до 1500 °C кратковременно) | Зависит от металла (высокая) | До 150–200 °C | До 80–120 °C |
| Рабочие условия | Любые (не требует электричества) | Только сухой доступ, без огня рядом | Любые, но требует герметичности | Доступ к поверхности, сухость |
| Устойчивость к вибронагрузкам | Высокая (эластичность при полимеризации) | Средняя (шов хрупкий) | Высокая | Низкая |
| Сложность нанесения | Средняя (требует очистки) | Высокая (нужен навык и аппарат) | Низкая | Средняя |
Анализ: Холодная сварка выигрывает у сварочного аппарата там, где нельзя применять открытый огонь (из-за риска пожара в салоне или рядом с топливным баком). Она превосходит пайку по скорости (не нужно паять кислотой и припоем) и доступности. Герметик проигрывает в прочности на разрыв, но выигрывает в способности затекать в микротрещины. Идеальный вариант — использование холодной сварки для создания «каркаса» поверх трещины, а затем герметика для полной изоляции.
— Алексей Иванов
Меры безопасности: Токсичность, вентиляция и СИЗ
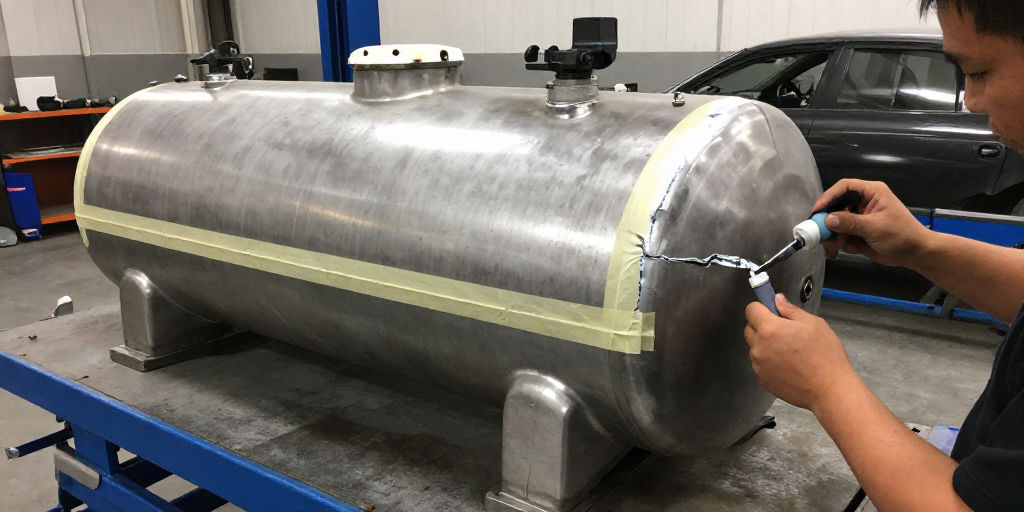
Поскольку холодная сварка является химическим продуктом, состоящим из реактивных полимеров и отвердителей, работа с ней требует соблюдения строгих правил техники безопасности. Игнорирование этих правил может привести к аллергическим реакциям, химическим ожогам или вдыханию опасных паров.
- Защита кожи (СИЗ). Категорически запрещено работать с компонентами голыми руками. Свежий состав содержит смолы и ускорители отверждения, которые проникают через кожные покровы и вызывают тяжелый дерматит. Используйте нитриловые перчатки. Латексные перчатки не рекомендуются, так как некоторые растворители могут прорезать латекс за считанные секунды. Если состав попал на кожу, немедленно промойте место ацетоном или специальным обезжиривателем. Вода не смоет полимер!
- Вентиляция. Процесс смешивания и нанесения сопровождается выделением летучих органических соединений (ЛОС). Хотя они менее токсичны, чем растворители красок, длительное нахождение в закрытом гараже без приточной вентиляции может вызвать головную боль или головокружение. Открывайте ворота или включайте вентилятор.
- Защита глаз. При работе болгаркой или дрелью (подготовка поверхности) всегда используйте очки. Попадание металлической крошки или случайное брызжение свежего состава в глаза может привести к травмам. Полимер, застывший в глазу, крайне сложно удалить без операции.
- Огнеопасность. Хотя готовый шов термостойкий, процесс смешивания и первичного схватывания может сопровождаться выделением тепла. Храните неиспользованные компоненты вдали от источников открытого огня и нагревательных приборов. Смесь начинает разогреваться экзотермически через 2-3 минуты.
— Алексей Иванов
Подготовка поверхности: Ключ к надежности (очистка, обезжиривание)
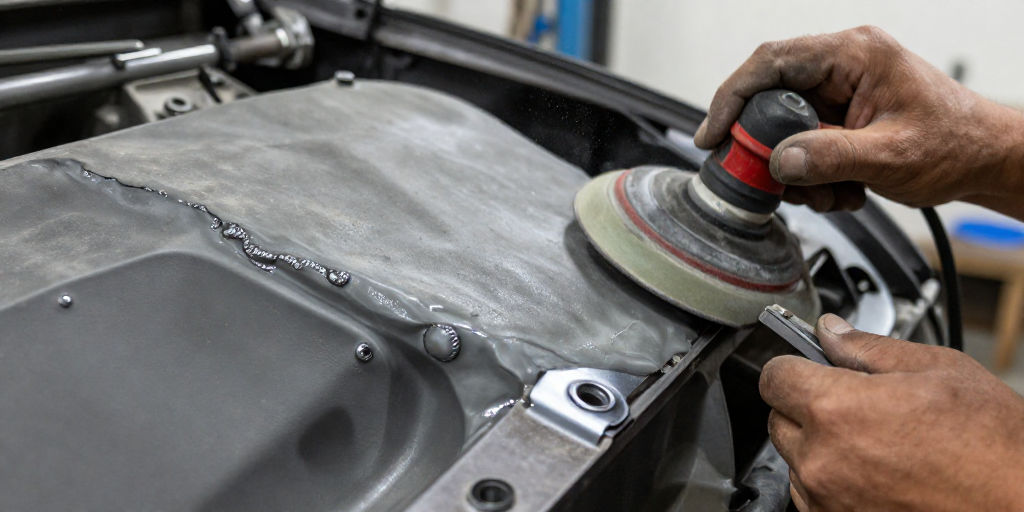
Это самый важный раздел, который отличает профессиональный ремонт от любительского. Физика процесса такова: сварка не «склеивает» детали, она заполняет микронеровности металла и, застывая, становится единым целым с основой. Но эта основа должна быть идеальной.
Механическая очистка
Любая краска, лак, ржавчина, оксидная пленка и следы от предыдущих ремонтов должны быть удалены. Холодная сварка держится за чистый металл. Поверхность должна быть обработана до состояния «White Metal» (белого металла) — серебристого блеска.
- Используйте угловую шлифмашину («болгарку») с отрезным диском или металлической щеткой. Это удалит ржавчину и старую краску.
- В труднодоступных местах используйте наждачную бумагу (зерно P80-P120) или надфиль. Шероховатость поверхности увеличивает площадь контакта и улучшает механическую адгезию.
- Если есть сквозная дырка, сделайте «закатку» края или приварите (запаяйте, если есть возможность) металлическую шайбу, чтобы создать площадку для нанесения.
Обезжиривание
После шлифовки на поверхности неизбежно остается техническая пыль, микрочастицы масла и смазки. Наносить сварку на «пыльную» или жирную деталь нельзя — шов просто отвалится пластом.
- Используйте чистую безворсовую салфетку (не тканевую тряпку, которая оставляет нитки!).
- Обезжиривайте составом на основе ацетона, хлорэтилом или специализированными обезжиривателями (например, Octa или аналогами для подготовки перед покраской).
- Запрещено: использовать бензин, солярку, WD-40 или керосин в качестве финального обезжиривателя. Они испаряются, оставляя масляную пленку, которая работает как разделитель. Также нельзя использовать воду — она создает барьер и провоцирует коррозию под сваркой.
— Алексей Иванов
Пошаговая инструкция: Как правильно нанести и зафиксировать состав
Теперь перейдем к процессу. Это пошаговый алгоритм, обеспечивающий максимальную прочность соединения.
- Подготовка компонентов. Достаньте обе тубы (базу и отвердитель). Если состав идет в виде «карандашей», отрезайте необходимое количество. Если это тюбики, выдавливайте компоненты на чистую поверхность в пропорции, указанной производителем (обычно 1:1).
- Смешивание. Это критический момент. Возьмите инструмент (шпатель, нож) и тщательно перемешайте компоненты. Масса должна стать однородного цвета без прожилок базового или отвердителя. Тщательность замеса напрямую влияет на конечную прочность. Перемешивайте 1-2 минуты до однородности.
- Замес в руках (для стержней). Если вы используете двухкомпонентный стержень, разломайте его и разомните в руках в перчатках. Масса станет мягкой, как пластилин, и приобретет свой цвет. Процесс разминания ускоряет химическую реакцию.
- Нанесение. Налепите массу на подготовленное место. Сильно прижимайте, выталкивая лишний воздух. Воздушные карманы внутри шва — это слабые точки, которые приведут к трещинам. Состав должен заполнить все поры и неровности.
- Формовка и фиксация. Придайте шву нужную форму. Для глушителей или радиаторов рекомендуется использовать металлические хомуты. Пережмите ремонтируемый участок хомутом, чтобы сварка не «вспучилась» от вибрации и давления, и чтобы обеспечить плотный контакт со стенками.
- Технологическая пауза. Дайте составу «схватиться». Обычно через 10-30 минут можно аккуратно трогать деталь, но нагружать (крутить гайки, включать двигатель) можно только после полного отверждения.
— Алексей Иванов
Технические характеристики и время отверждения (Таблица)
Понимание кинетики отверждения необходимо, чтобы не спешить с эксплуатацией. Большинство сбоев происходят именно из-за преждевременной нагрузки на свежий шов.
| Время | Состояние материала | Допустимые действия |
|---|---|---|
| 0–5 минут | Пластичная масса (Pot life) | Формовка, прижатие, нанесение. Не трогать! |
| 30–60 минут | Первичное схватывание | Шов твердый, но хрупкий. Можно убрать лишнее ножом. Не нагружать. |
| 3–4 часа | Полуотвержденное состояние | Можно производить механическую обработку (шлифовка, сверление). Допускается легкая нагрузка. |
| 24 часа | Полное отверждение | Шов достиг 100% прочности. Допускается полная эксплуатация узла. |
| 48 часов | Максимальная стабильность | Рекомендуемое время перед покраской шва (для идеальной адгезии краски). |
Таблица ниже демонстрирует сравнение характеристик различных составов:
| Параметр | Универсальная сварка | Термостойкая сварка | Бензостойкая сварка |
|---|---|---|---|
| Предел прочности на разрыв | 12–16 МПа | 10–14 МПа | 12–15 МПа |
| Максимальная температура | 120 °C | 260 °C (до 1500 °C) | 100 °C |
| Химическая стойкость | Средняя | К маслам и выхлопу | К бензину и антифризу |
| Усадку | Минимальная | Минимальная | Минимальная |
Посмотрим, как это выглядит на практике…
| Ситуация | Рекомендованный состав | Дополнительные меры |
|---|---|---|
| Трещина в глушителе 1–2 см | Термостойкая сварка | Внутренняя заплатка + хомут |
| Протечка радиатора (алюминий) | Универсальная / бензостойкая | Полное обезвоживание, сушка феном |
| Микротрещины в картере | Универсальная с высокой прочностью на сдвиг | Временный ремонт до аргоновой сварки |
Применение: Ремонт глушителя, радиатора и блока двигателя
Ремонт глушителя (Выпускная система)
Это классический случай. Выхлопная система работает под давлением, испытывает сильнейшие вибрации и нагрев до 600–900 °C (хотя сама сварка держит 260 °C, локальные зоны контакта выдерживают пиковые температуры).
Нюансы: Обязательно используйте термостойкую сварку. Обычная сгорит и треснет. Если прогар большой (более 1-2 см), просто замазать дырку не получится — сварка просто вытечет из-под давления газов. В таких случаях внутрь глушителя (или с обратной стороны) вставляется заплатка из нержавеющей стали или алюминиевой фольги, которая плотно пережимается хомутом. Снаружи заплатка «заваривается» составом. Это создает композитный шов.
Ремонт радиатора
Радиаторы находятся под давлением (система охлаждения закрытого типа, 1.2–1.5 атм). Холодная сварка отлично справляется с трещинами в алюминиевых или медных бачках и сотах.
Нюансы: Используйте бензостойкий или универсальный состав. Перед ремонтом обязательно слейте антифриз и дайте радиатору полностью высохнуть. Влажная среда не даст сварке схватиться. После нанесения состава на трещину, радиатор рекомендуется продержать 30 минут до сушки, и только потом заливать антифриз. См. также: Промывка системы охлаждения двигателя: пошаговая инструкция, безопасность и выбор средства
Ремонт блока двигателя и подвески
Ремонт трещин в блоке цилиндров или картере — критически важная операция. Холодная сварка здесь используется как временная мера до покупки новой детали или сложной аргоновой сварки.
Нюансы: Поверхность должна быть идеально зачищена и вымыта соляркой. Используйте состав с высокой прочностью на сдвиг. Ремонт должен быть выполнен на полностью холодном двигателе! Если вы попробуете заделать «теплый» блок, температурное расширение металла разорвет шов моментально.
— Алексей Иванов
Хранение состава и срок годности после смешивания
Неправильное хранение разрушает свойства полимера. Даже неopened тюбик со временем теряет свойства.
- Условия хранения. Температурный режим от +5 до +25 °C. Не замораживайте состав! Если тюбик замерз, кристаллы льда разрушают структуру эпоксидной смолы, и после разморозки она не застынет.
- Срок хранения. В заводской упаковке 2 года. После вскрытия тубы компоненты начинают контактировать с воздухом (влажностью). Храните их герметично, лучше в контейнере с силикагелем. Смешанные компоненты — использовать в течение 3-5 минут, далее отверждение необратимо.
Когда холодная сварка не подойдет: Критические ограничения
Честность в отношении ограничений так же важна, как и описание преимуществ. В каких случаях холодная сварка бессильна?
- Постоянное высокое давление. Если деталь работает под давлением выше 3-4 атмосфер (гидравлика, топливные магистрали высокого давления Common Rail), сварка может просто не удержать. Здесь нужен профессиональный ремонт.
- Трещины в зоне изгиба. Если шов находится в месте, где происходит постоянный циклический изгиб металла (например, кронштейн подвески, подвергающийся сильному люфту), сварка, хоть и эластичная, рано или поздно устанет. Нужна замена узла.
- Масляные бани. Ремонт деталей, которые постоянно погружены в масло (например, внутренние части помпы, шестерни), невозможен. Масло не даст адгезии.
- Несущие элементы кузова. Ремонт силовых лонжеронов холодной сваркой недопустим. Здесь требуется проварка шва для сохранения прочности конструкции автомобиля.
FAQ: Частые вопросы по использованию холодной сварки
Можно ли красить холодную сварку?
Да, после полного отверждения (24 часа) шов можно грунтовать автомобильной грунтовкой и красить. Однако, на термостойких составах (для выхлопа) обычная краска не удержится и обгорит. Для выхлопа используйте только термостойкие краски или антикоррозийные эмали, стойкие к 900+ °C.
Сколько держится ремонт холодной сваркой?
Срок службы зависит от условий. Для выхлопной системы при правильной подготовке ремонт может служить 2-5 лет. Для радиатора или элементов интерьера — практически бессрочно, если деталь не подвергается постоянным циклам нагрева/остывания. Главный враг — вибрация при плохой подготовке.
Можно ли использовать сварку для ремонта бензобака изнутри?
Да, если бензобак демонтирован и очищен от паров бензина. Используйте специальный состав для топлива (Fuel Tank). Стандартный состав может вступить в реакцию с остатками топлива. Ремонт изнутри требует идеальной очистки ржавчины.
Что делать, если состав попала на одежду?
Если состав свежий — немедленно протрите чистой тряпкой, смоченной в ацетоне, и постирайте одежду. Если состав уже застыл — оттереть его невозможно, можно только срезать ножом или заморозить тканью (на морозе полимер становится хрупким и отслаивается).
Подходит ли холодная сварка для алюминиевых деталей?
Да, но с осторожностью. У алюминия высокий коэффициент теплового расширения. Если вы соедините алюминий со сталью с помощью универсальной сварки, при нагреве от двигателя соединение может разорвать. Для алюминия лучше брать специализированную алюминиевую сварку (с пометкой Alu) или составы с высокой эластичностью.
Нужно ли смачивать руки водой для замеса?
Некоторые старые китайские составы (например,早期的 Arbo) требовали намачивания пальцев, чтобы масса не липла. Современные качественные марки (Loctite, Herr, Poxipol) выпускаются в перчатках, и вода им не нужна. Наоборот, вода может замедлить отверждение. Используйте только нитриловые перчатки.
Заключение
Холодная сварка — это инструмент с чётко обозначенными зонами эффективности и ограничениями. При грамотном выборе состава, тщательной подготовке поверхности и соблюдении техники безопасности она позволяет быстро и надёжно восстановить функциональность узлов автомобиля там, где использование традиционных методов невозможно или небезопасно. Однако важно понимать границы метода: конструкционные и высоконагруженные элементы требуют профессионального подхода и часто полноценной сварки металлическими методами. Подходите к выбору сочетания материалов и методов комплексно — так ремонт прослужит дольше, а риск повторной поломки снизится.
Об авторе
Алексей Иванов — старший инженер по ремонту кузова и выхлопных систем с более чем 15-летним опытом технического обслуживания и восстановления автомобильных агрегатов.
За время работы Алексей участвовал в ремонте более 4 000 автомобилей, специализируясь на термостойких и химически стойких композитах, методах восстановления выхлопных систем и ремонте алюминиевых радиаторов. Владеет аргонодуговой сваркой, диагностикой трещин и подбором композитных материалов для временного и долговременного ремонта. Автор практических методик по подготовке поверхности и контролю качества ремонтных швов.






